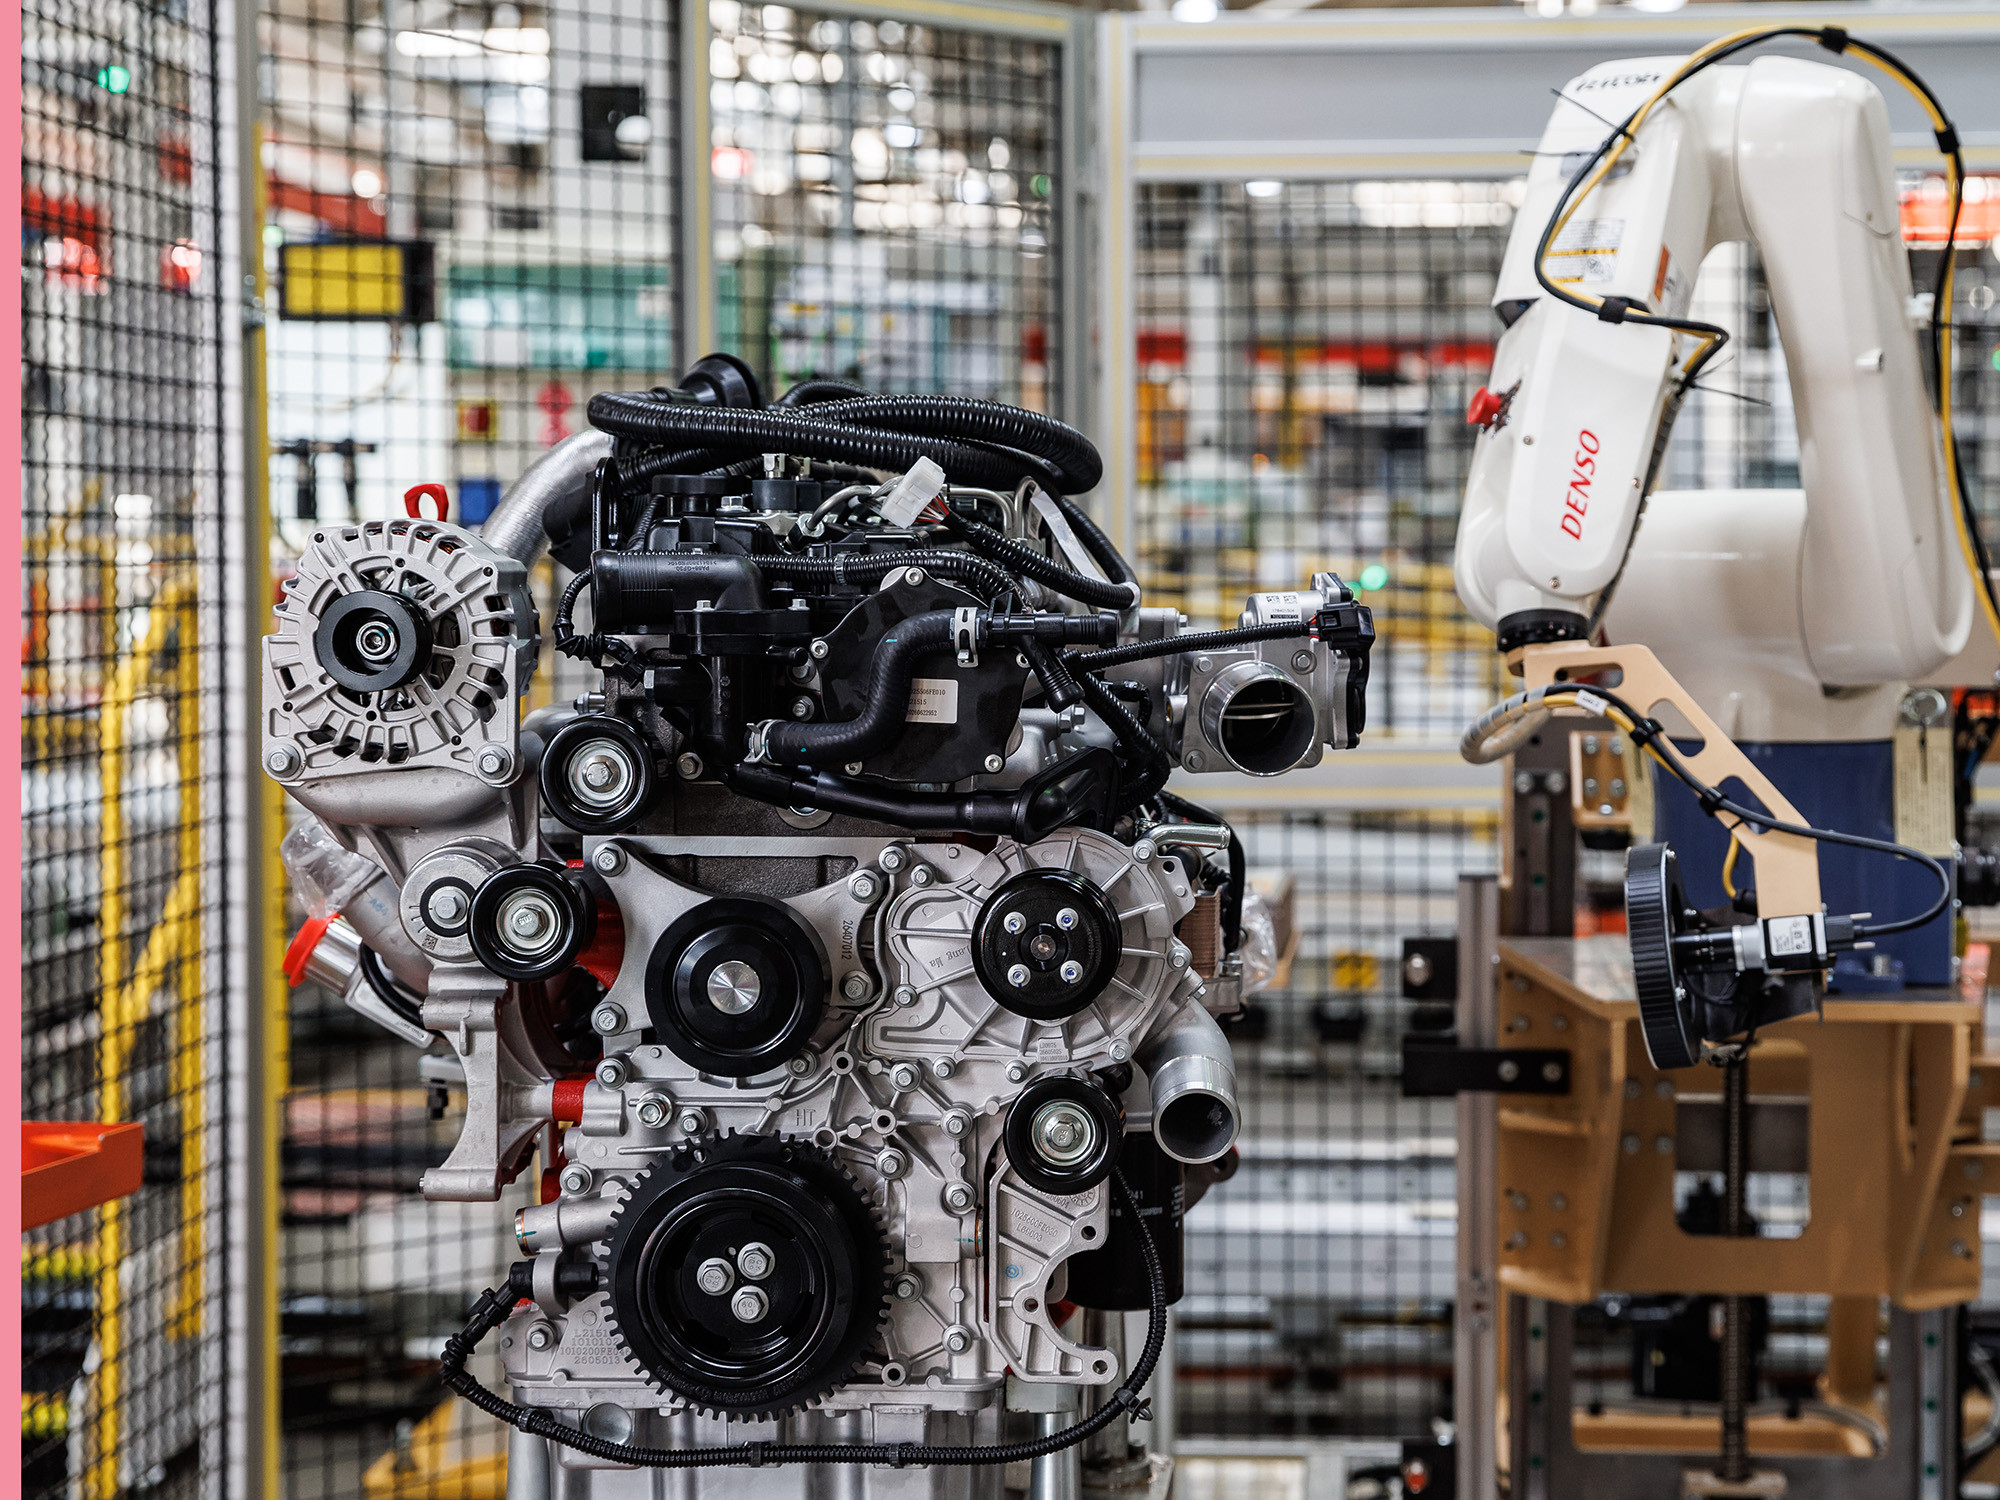
Елабужский завод двигателей Sollers, открытый в сентябре 2015 года на площади 43 тыс. кв. м, изначально выпускал моторы Ford. После 2022 года предприятие перепрофилировали, и лишь в июле 2023-го с конвейера снова начали сходить агрегаты — теперь от восточного партнёра JAC. Общий объём инвестиций в проект составил 2,2 млрд рублей, из которых 1,7 млрд предоставил Фонд развития промышленности в виде займа.
Сейчас в серии два дизеля. Первым стал 2-литровый HFC4DB21D1 с чугунным блоком и алюминиевой головкой: отдача — 130–139 л.с. и 285–320 Нм. Его устанавливают на УАЗ «Патриот» в разных версиях, пикапы Sollers ST6 и ST8, а также на Sollers Argo. Следом запустили 2,7-литровый HFC4DE11D с чугунными блоком и головкой — 150 л.с. и 355 Нм; он идёт на линейку «Атлант» и фургоны Sollers SF5 и SF7. В компании отмечают, что этот агрегат по сути является одной из версий Cummins ISF 2,8. В ближайших планах — бензиновый мотор.
Локализация развивается с момента перезапуска. В 2024 году освоили выпуск головок блоков цилиндров для обоих двигателей и коленвал 2-литрового, в 2025-м — блоки цилиндров и коленвал 2,7-литрового. Речь идёт о механической обработке заготовок: собственного литья в Елабуге нет. Чугунные отливки поступают из Ульяновска с «УАЗ-Автокомпонента», алюминиевые — из Заволжья с «РосАлита». Поковки коленвалов закупают в Электростали у «ФК ВКЗ», поршни — в Костроме на «Костромском заводе автокомпонентов», вкладыши — на «Дайдо Металл Русь» в Заволжье.
Текущий выпуск — порядка 40–50 тыс. двигателей в год при проектной мощности 200 тыс. По словам руководства, её можно быстро достичь при появлении спроса. Уровень автоматизации предприятия — 95%, ручной труд применяется в основном на сборке и контроле. В штате около 100 человек, в цеху в одну смену заняты не более 50. Работают три автоматизированные линии мехобработки — коленвала, головок блоков и блоков цилиндров, примерно по 25–30 единиц оборудования каждая. Среди особенностей производства — лазерная закалка, дающая более стабильную толщину закалённого слоя, чем индукционная.
Контроль качества встроен в линии и выполняется автоматически тем же инструментом, что ведёт операцию; при отклонениях параметров станции сброса выводят брак из цикла, после дефектовки детали ремонтируют или отправляют на переплавку. Каждый собранный двигатель проходит «холодный» тест, а 10–15% агрегатов — «горячий». При проверке коленвал раскручивается электромотором, снимаются все параметры, включая степень сжатия, и проверяются датчики. С прошлого года применяется машинное зрение: камера с ПО осматривает агрегат и проверяет правильность сборки — протяжку проводки, установку хомутов и другие параметры.